Интегрированное проектирование, сопряжённый процесс и оборудование: RITMAN снижает энергозатраты и повышает качество на линиях горячего цинкования
Для заводов горячего цинкования конкуренция больше не сводится к цене линии. Она заключается в том, экономит ли линия энергию и обеспечивает ли стабильное качество. Энергопотребление завода и качество продукции напрямую определяют, сколько он может заработать.
Многие заводы цинкования работают с низкой маржой и с трудом получают заказы. Проблема часто начинается на этапе проектирования: технологический процесс и оборудование проектируются раздельно. Технологические процессы и оборудование проектируются раздельно разными командами. Проблемы проявляются только после запуска линии — пропуски покрытия, налипание шлака, неравномерное покрытие, высокий расход цинка и потери энергии. Исправление этого позже обходится дорого и даёт мало.
RITMAN решает эту проблему с помощью комплексного подхода к проектированию: технологический процесс определяет оборудование, а оборудование поддерживает технологический процесс. Оба объединяются в единую систему уже на этапе проектирования. Энергия и качество учитываются ещё до того, как линия начнёт производство.
1. Приоритет процесса: преобразование логики процесса в параметры оборудования
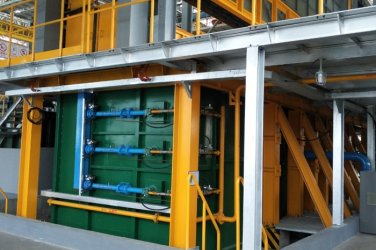
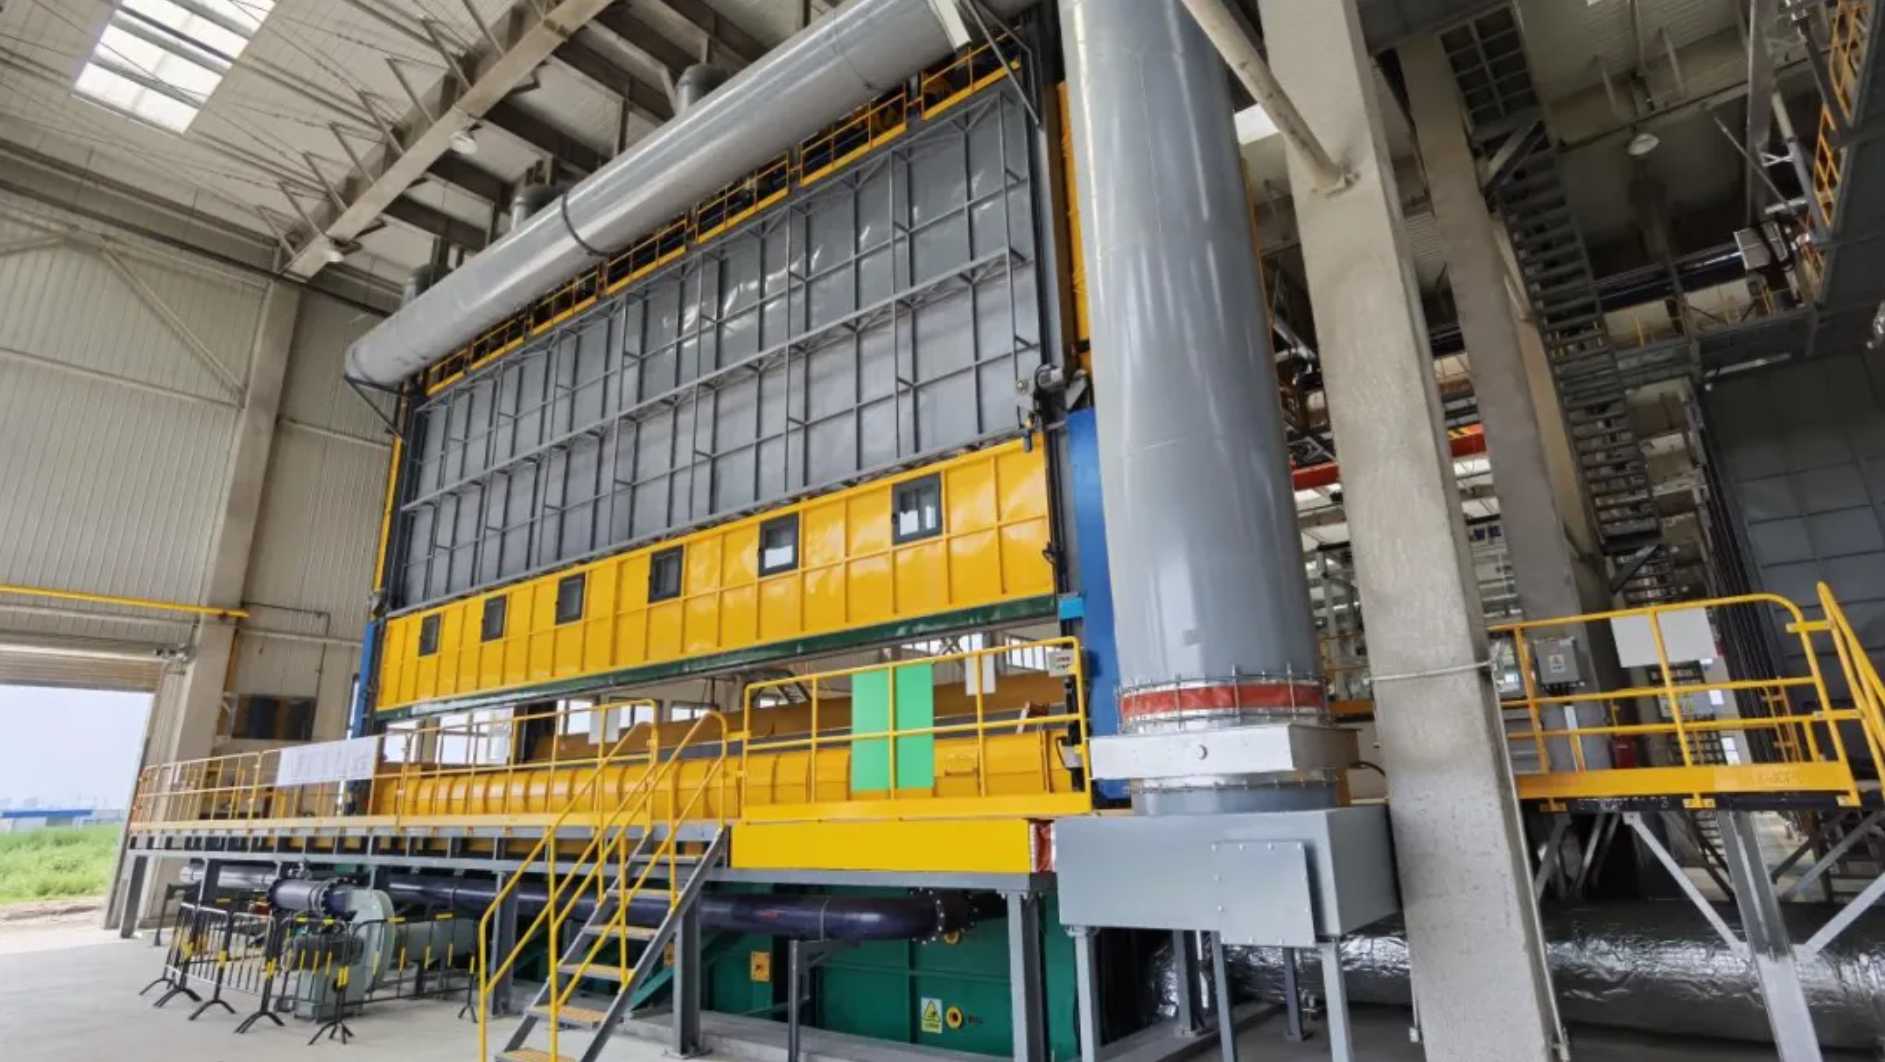
Печная система является ядром линии горячего цинкования и точкой наиболее глубокой связи между процессом и оборудованием. Традиционные линии используют приблизительный тепловой расчёт. Температура распределяется неравномерно, что приводит к локальному перегреву, накоплению цинковой золы и высокому расходу цинка на единицу продукции.
RITMAN проектирует оборудование исходя из потребностей процесса. Тепловая система подбирается под типы деталей, производительность и ритм погружения. Конструкция цинковой ванны, схема нагрева и система изоляции калибруются по отдельности, поэтому расплав цинка остаётся стабильным и равномерным по всей ванне. Образование цинковой золы снижается, а расход цинка на изделие уменьшается. Детали реагируют более равномерно при погружении, что повышает равномерность покрытия, адгезию и стабильность. Затраты на переделку и ремонт резко сокращаются.
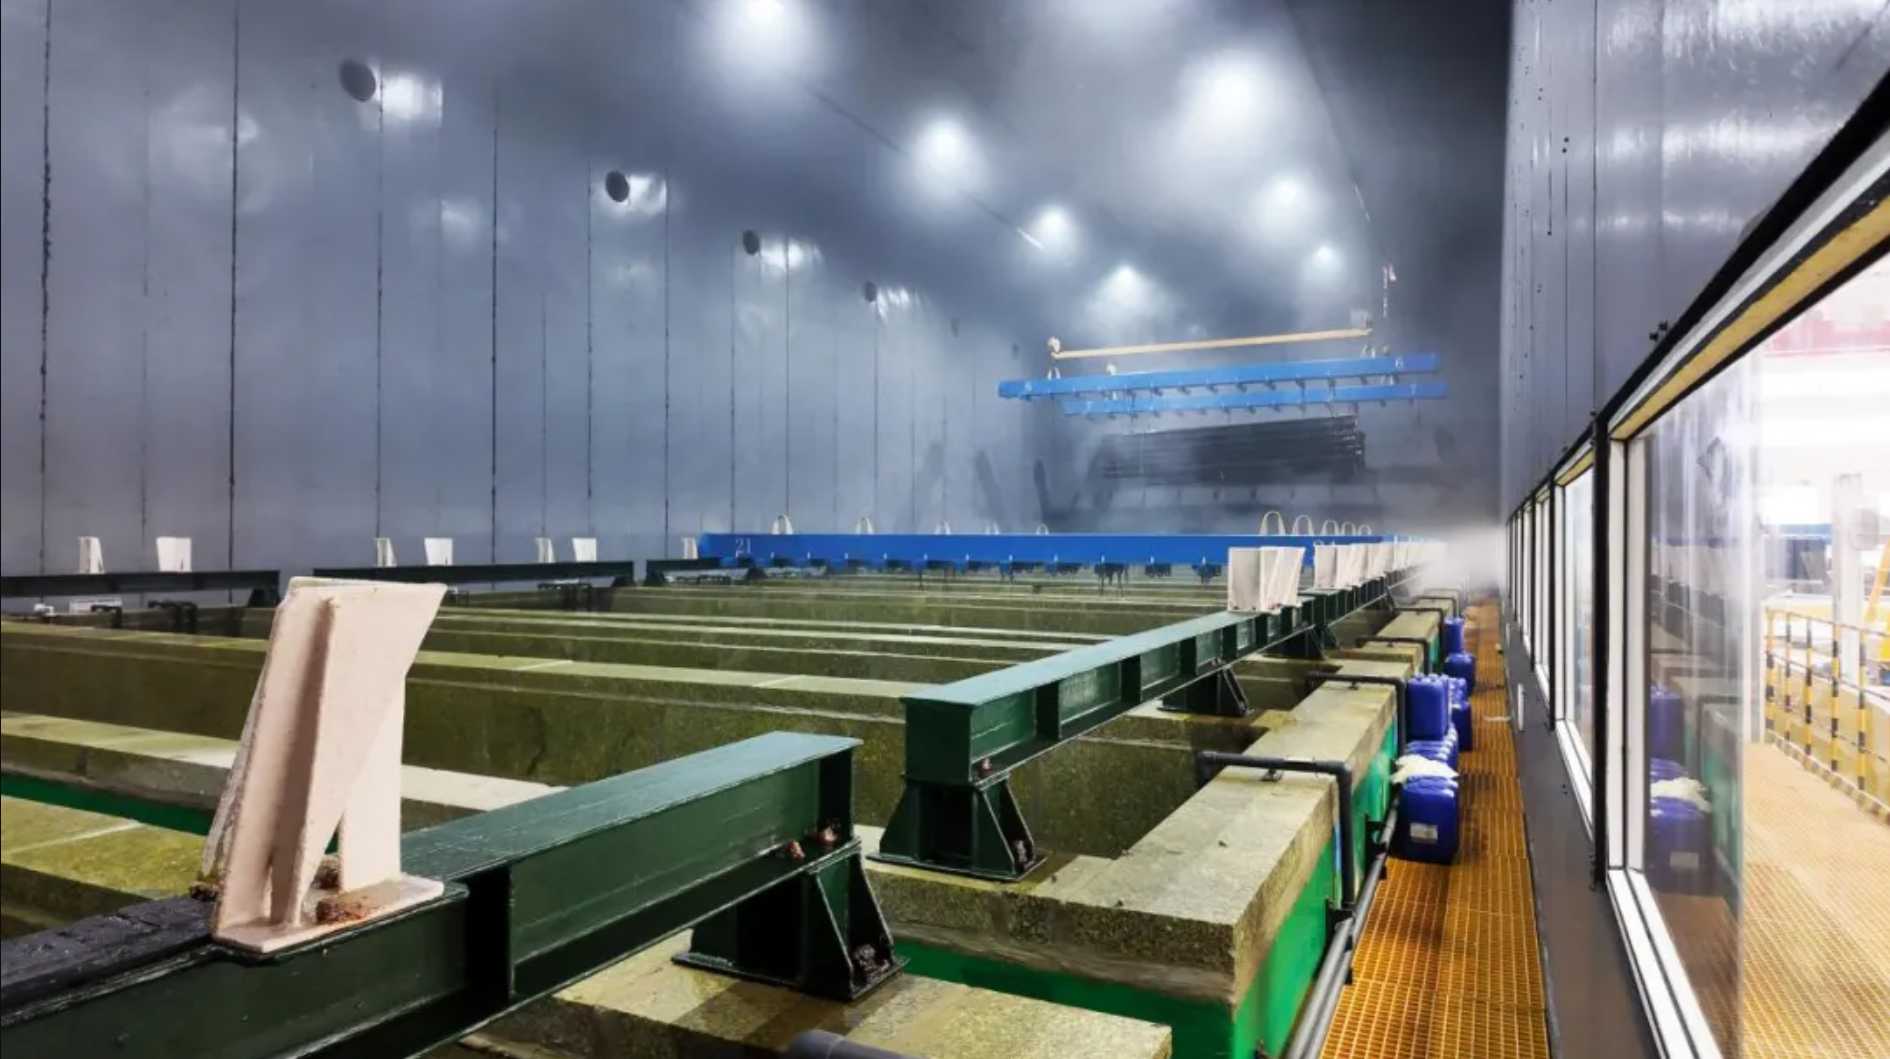
Этап предварительной обработки также тесно связан с временными параметрами процесса. Планировка линии соответствует производственной мощности и времени процесса, с точным контролем времени на станциях и логики перемещения. Это обеспечивает как чистоту поверхности, так и равномерную плёнку флюса. Партии с дефектами качества останавливаются у источника — это закладывается на этапе проектирования.
2. Оборудование во-вторых: оборудование, отвечающее потребностям процесса
Оборудование — не дополнение к процессу. Это физическое воплощение процесса. RITMAN создаёт оборудование исходя из требований процесса, поэтому механизмы с самого начала соответствуют ритму процесса, исключая ненужное энергопотребление и избыточную мощность.
Интеграция на уровне оборудования достигается за счёт стандартизации и модульности. Компоненты имеют унифицированные интерфейсы и обладают высокой совместимостью. Линия разделена на независимые функциональные модули. Каждый модуль предварительно собирается и тестируется на заводе, затем отгружается как готовый блок и монтируется на месте. Это сокращает время строительства на 70%. Линия быстрее запускается и выходит на полную мощность. Будущее расширение можно плавно добавить поверх существующей конфигурации. Линия — это не просто набор машин, а единая интегрированная система, построенная вокруг чёткой технологической цели.
3. Интеллектуальное управление в основе: взаимосвязь, проходящая через все этапы
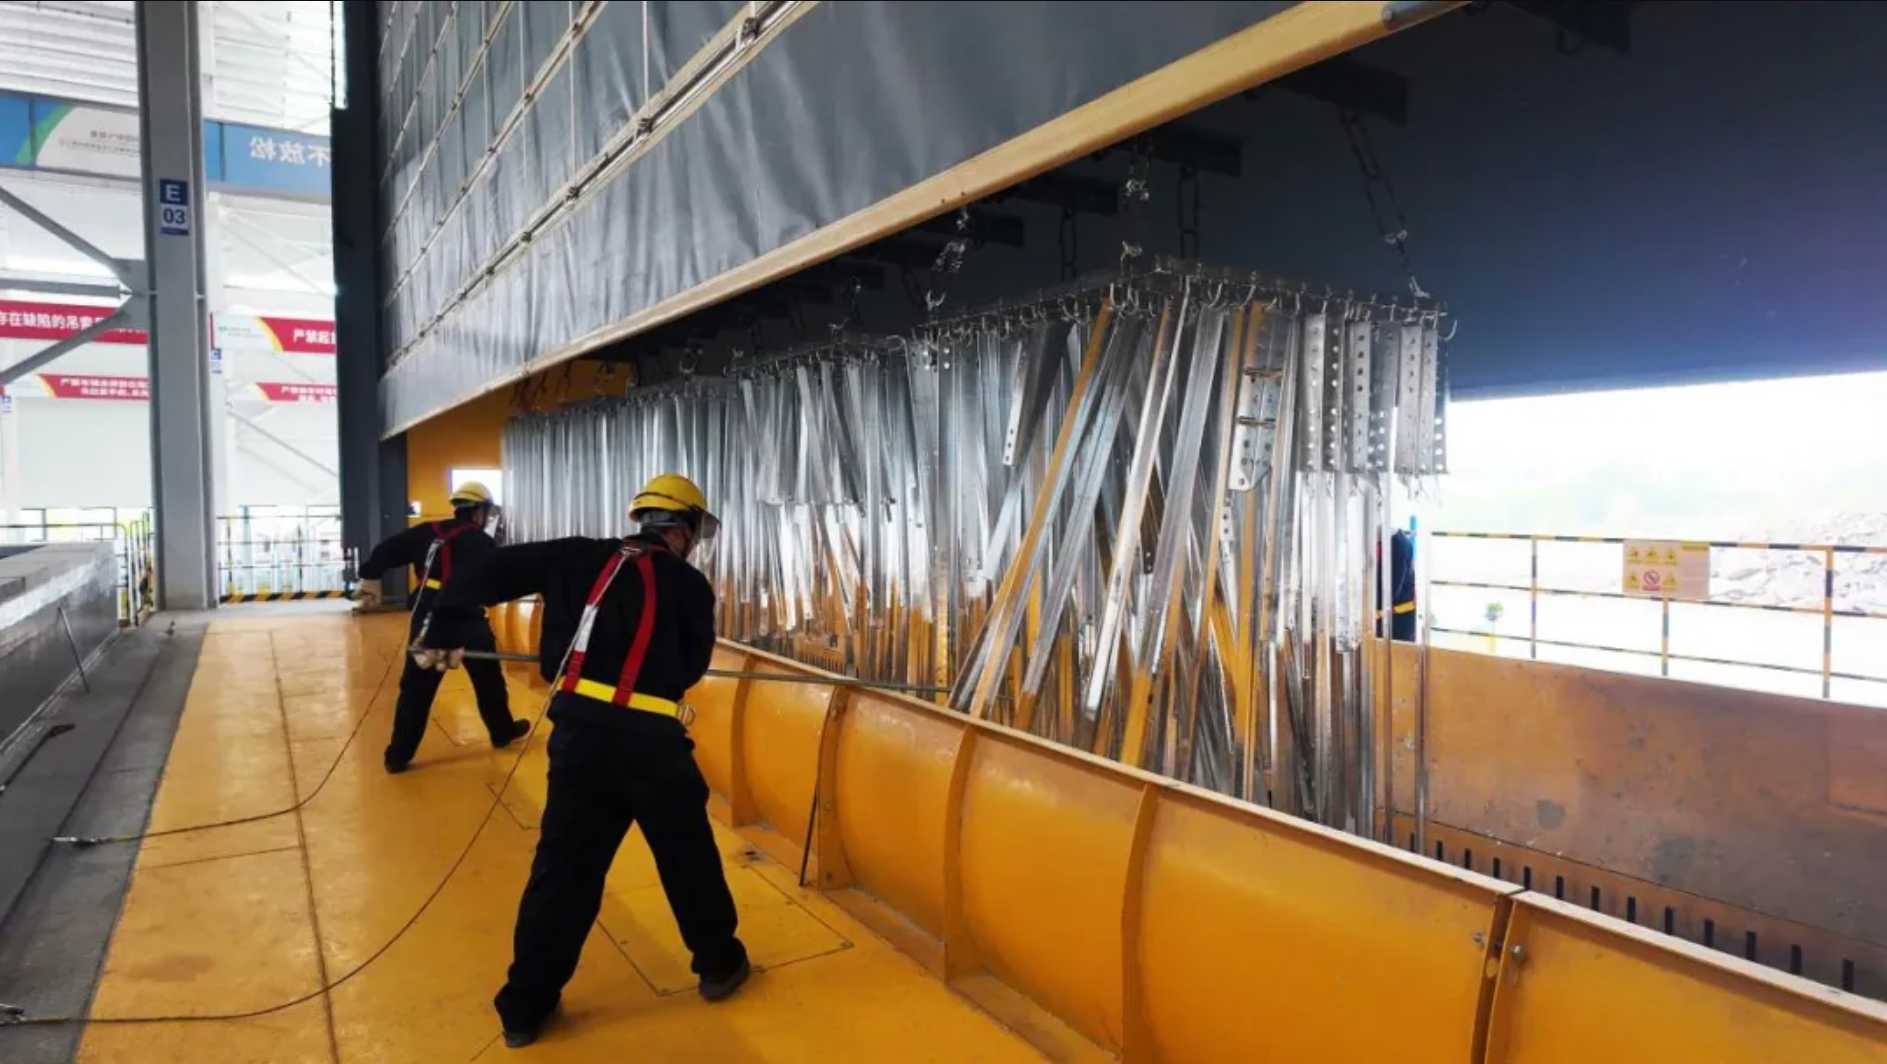
Связь между процессом и оборудованием не ограничивается проектными чертежами. Она проходит через весь производственный процесс. Полностью автоматизированная экологичная линия горячего цинкования RITMAN автоматизирует предварительную обработку, горячее цинкование и последующую обработку. Основные технологические параметры регулируются системой автоматически и точно. Это снижает объём ручного труда и устраняет колебания качества, вызванные человеческим фактором. Интеллектуальная система управления собирает ключевые данные в режиме реального времени — такие как температура цинковой ванны и толщина покрытия — и немедленно передаёт их обратно. Рабочие параметры регулируются динамически, поэтому процесс и оборудование остаются синхронизированными во время работы. Равномерность покрытия и расход цинка остаются под контролем.
Интегрированное проектирование также планируется с точки зрения всего завода. Компоновка завода, материальные потоки, гибкость мощностей, соблюдение экологических норм и будущее расширение прорабатываются совместно. Погрузка, предварительная обработка, обработка отходов и интеллектуальный центр управления проектируются как единая система. Очистка отходящих газов и сточных вод одновременно соответствует нормативам.
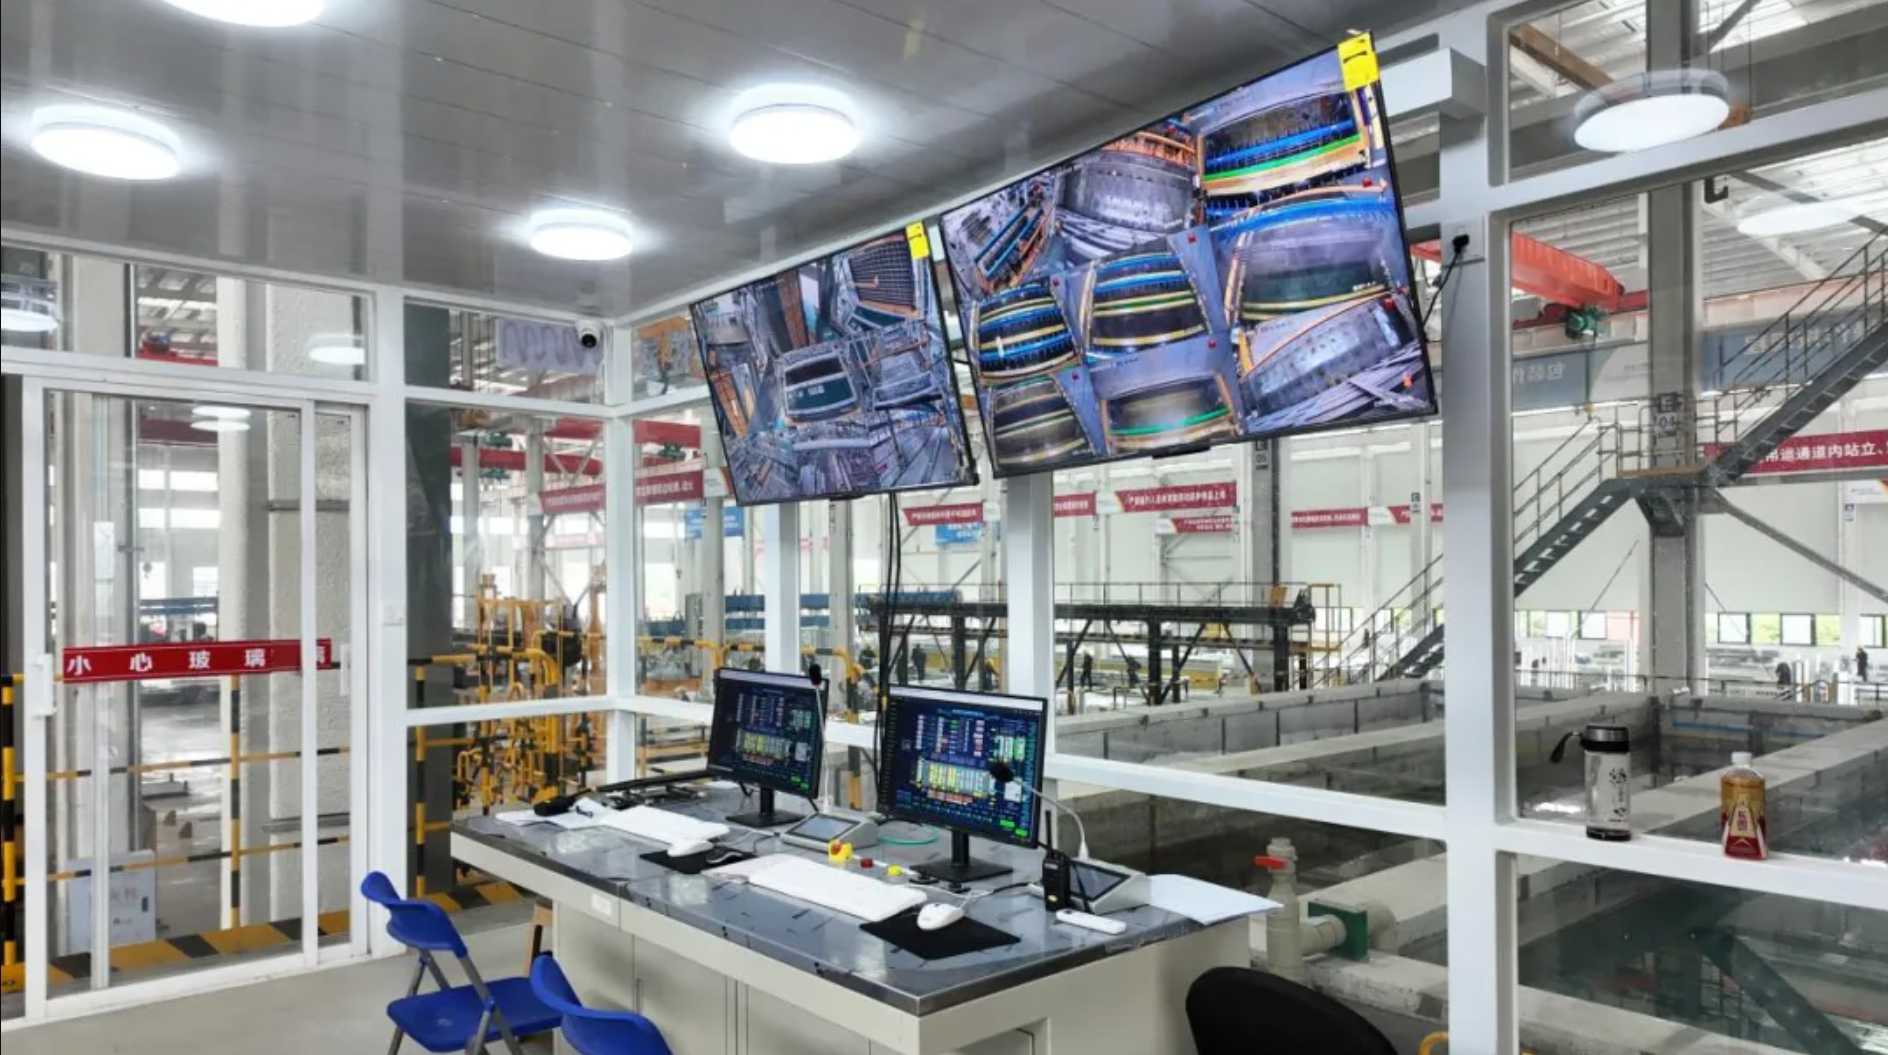
Результаты:По сравнению с традиционными линиями общее энергопотребление снижается почти на 30%. Равномерность покрытия достигает высокого отраслевого стандарта, а срок службы продукции значительно продлевается.
Вывод:
Сначала процесс, затем оборудование, а в основе — интеллектуальное управление. Благодаря интегрированному проектированию RITMAN обеспечивает работу процесса и оборудования как единого целого. Каждая линия работает с меньшим энергопотреблением и более стабильным качеством в долгосрочной перспективе. Гальваническая отрасль переходит от опыта к проектированию — и это путь вперёд.