Как обеспечивается стабильность и управляемость покрытия? Технология двойного замкнутого контура RITMAN обеспечивает работу линий горячего цинкования полосы.
Высокопроизводительная горячеоцинкованная стальная полоса служит основным коррозионностойким подложечным материалом для отраслей новой энергетики, фотоэлектрической энергетики, строительных стальных конструкций и панелей бытовой техники. Требования рынка выходят за рамки базового формирования покрытия и предполагают получение однородного и равномерного покрытия по всей ширине и всей длине рулона.
В реальном производстве регулировка скорости линии, смена сортамента, колебания состава цинковой ванны и нарушение плоскостности полосы вызывают неравномерность толщины покрытия. Избыточное покрытие увеличивает расход сплава, а недостаточное покрытие сокращает срок антикоррозионной службы. Утолщение покрытия по кромкам и выход толщины покрытия за допуск на головной и хвостовой частях рулона являются типичными узкими местами отрасли при выполнении заказов высокого класса. Вследствие запаздывания процесса и многофакторной связанности традиционное одноконтурное регулирование с трудом обеспечивает баланс между динамическим быстродействием и точностью в установившемся режиме.
Разработанная для реальных условий непрерывного горячего цинкования, система управления покрытием с двойным замкнутым контуром RITMAN объединяет упреждающее регулирование с прямой связью и регулирование с обратной связью в реальном времени. Опираясь на модели механизмов процесса и исполнительные механизмы оборудования, она обеспечивает высокую точность и согласованность толщины покрытия.
Проблемы отрасли
Особенности горячего цинкования полосы характеризуются сильной связностью и большим запаздыванием. Множество мешающих факторов взаимодействуют друг с другом, включая колебания скорости полосы, изменение вязкости ванны Zn-Al-Mg, несоответствие параметров воздушных ножей и отклонения формы подложки. При смене рулона и разгоне/замедлении скорости запаздывающая корректировка параметров легко приводит к несоответствию покрытия на головной и хвостовой частях рулона. Из-за уникальных свойств жидкой фазы сплавов Zn-Al-Mg традиционные модели склонны давать поперечное отклонение толщины. Опора только на датчики покрытия позволяет лишь послемерную коррекцию, а не упреждающее подавление возмущений. Сильная зависимость от ручной настройки оператором приводит к межпартийной вариативности и повышенному расходу цинка. Стабильное производство высококачественного покрытия требует полного контура управления «прогнозирование — исполнение — контроль — самообучение».
Двухконтурное управление покрытием: синергия прямой связи и обратной связи
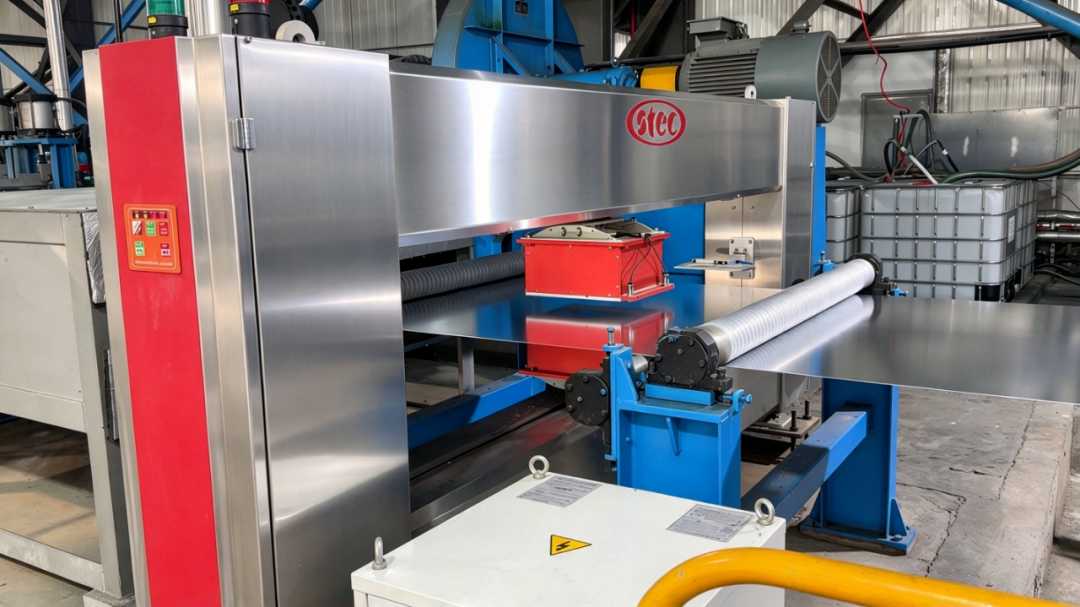
Управление с прямой связью по замкнутому контуру: предварительное прогнозирование и динамическая предварительная корректировка. На основе масштабных моделей механизма процесса система собирает сотни точек данных в реальном времени, таких как скорость полосы, температура цинковой ванны, состав сплава, спецификация подложки и состояние воздушного ножа. Она выполняет предварительный расчёт до возникновения возмущений. При смене рулона, переходе скорости и переключении марок автоматически формируются целевые уставки давления, зазора и высоты воздушного ножа для упреждающего воздействия на оборудование и предотвращения резкого изменения веса покрытия на головной и хвостовой частях рулона.
Цикл обратной связи по результатам онлайн-измерений: корректировка по измеренным значениям и непрерывная сходимость. Расположенные ниже по потоку онлайн-измерители толщины покрытия фиксируют поперечные и продольные данные о покрытии, которые передаются обратно для сравнения с целевым весом покрытия. Незначительные отклонения между прогнозом модели и фактическими условиями площадки запускают корректировку исполнительных механизмов в реальном времени для вторичной высокоточной коррекции.
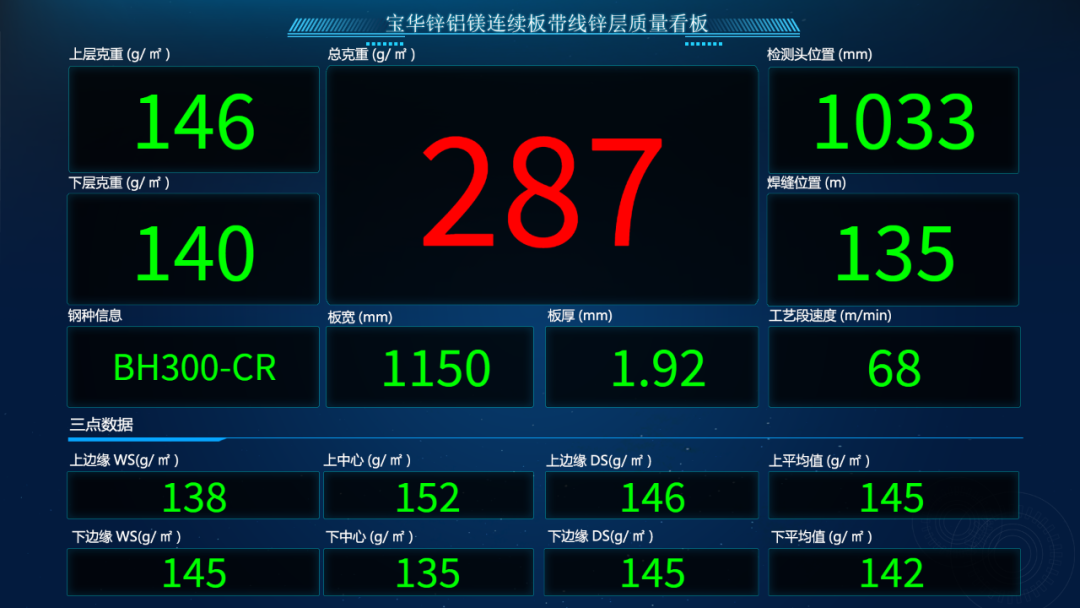
Контур прямой связи компенсирует большие возмущения от изменения скорости и профиля, а контур обратной связи обеспечивает точную калибровку в установившемся режиме. Комбинация обеспечивает динамическую устойчивость и равномерность покрытия по всей ширине, поддерживая производство обычного цинкования, покрытий Al-Zn-Si и Zn-Al-Mg.
Преимущества применения
Повышенное качество: снижает нарушения допусков по головной и хвостовой части и поперечное отклонение толщины, сужает колебания покрытия для соответствия строгим стандартам фотоэлектрической отрасли, бытовой техники и высококачественных строительных материалов, способствуя получению высокоценовых заказов.
Экономия затрат и материалов: обеспечивает стабильное производство вблизи нижних пределов спецификации, устраняет потери материала из-за консервативной практики «избыточного покрытия» и сокращает расход сплава на тонну продукции.
Упрощённая эксплуатация: встроенные библиотеки технологических процессов для нескольких марок автоматически активируют соответствующие стратегии при переходе на другой продукт, снижая зависимость от опыта оператора и уменьшая количество дефектов качества, вызванных человеческим фактором.
Гибкое производство: специально оптимизированные модели с учётом физических свойств сплавов Zn-Al-Mg позволяют гибко переключаться между традиционным цинкованием и производством Zn-Al-Mg на одной линии.
Стабильные характеристики покрытия обеспечиваются системным взаимодействием оборудования, технологических процессов, алгоритмов и данных на месте. RITMAN переносит лабораторные технологические модели на промышленные производственные линии, помогая производителям перейти от производства, основанного на опыте, к производству, управляемому данными, и укрепить конкурентоспособность на рынке за счёт надёжного качества продукции.